<script> Artikeldetails GSR Werkzeughalter ohne Ratsche Nr.3 (M3 - M12)
Diese Webseite verwendet Cookies, um Inhalte und Anzeigen zu personalisieren, Funktionen für soziale Medien anbieten zu können und die Zugriffe auf diese Webseite zu analysieren. Außerdem werden Informationen zu Ihrer Verwendung dieser Webseite an Partner für soziale Medien, Werbung und Analysen weitergegeben. Diese Partner führen diese Informationen möglicherweise mit weiteren Daten zusammen, die Sie ihnen bereitgestellt haben oder die sie im Rahmen Ihrer Nutzung der Dienste gesammelt haben.

Datenschutzerklärung und -hinweise

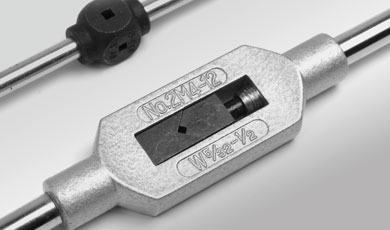
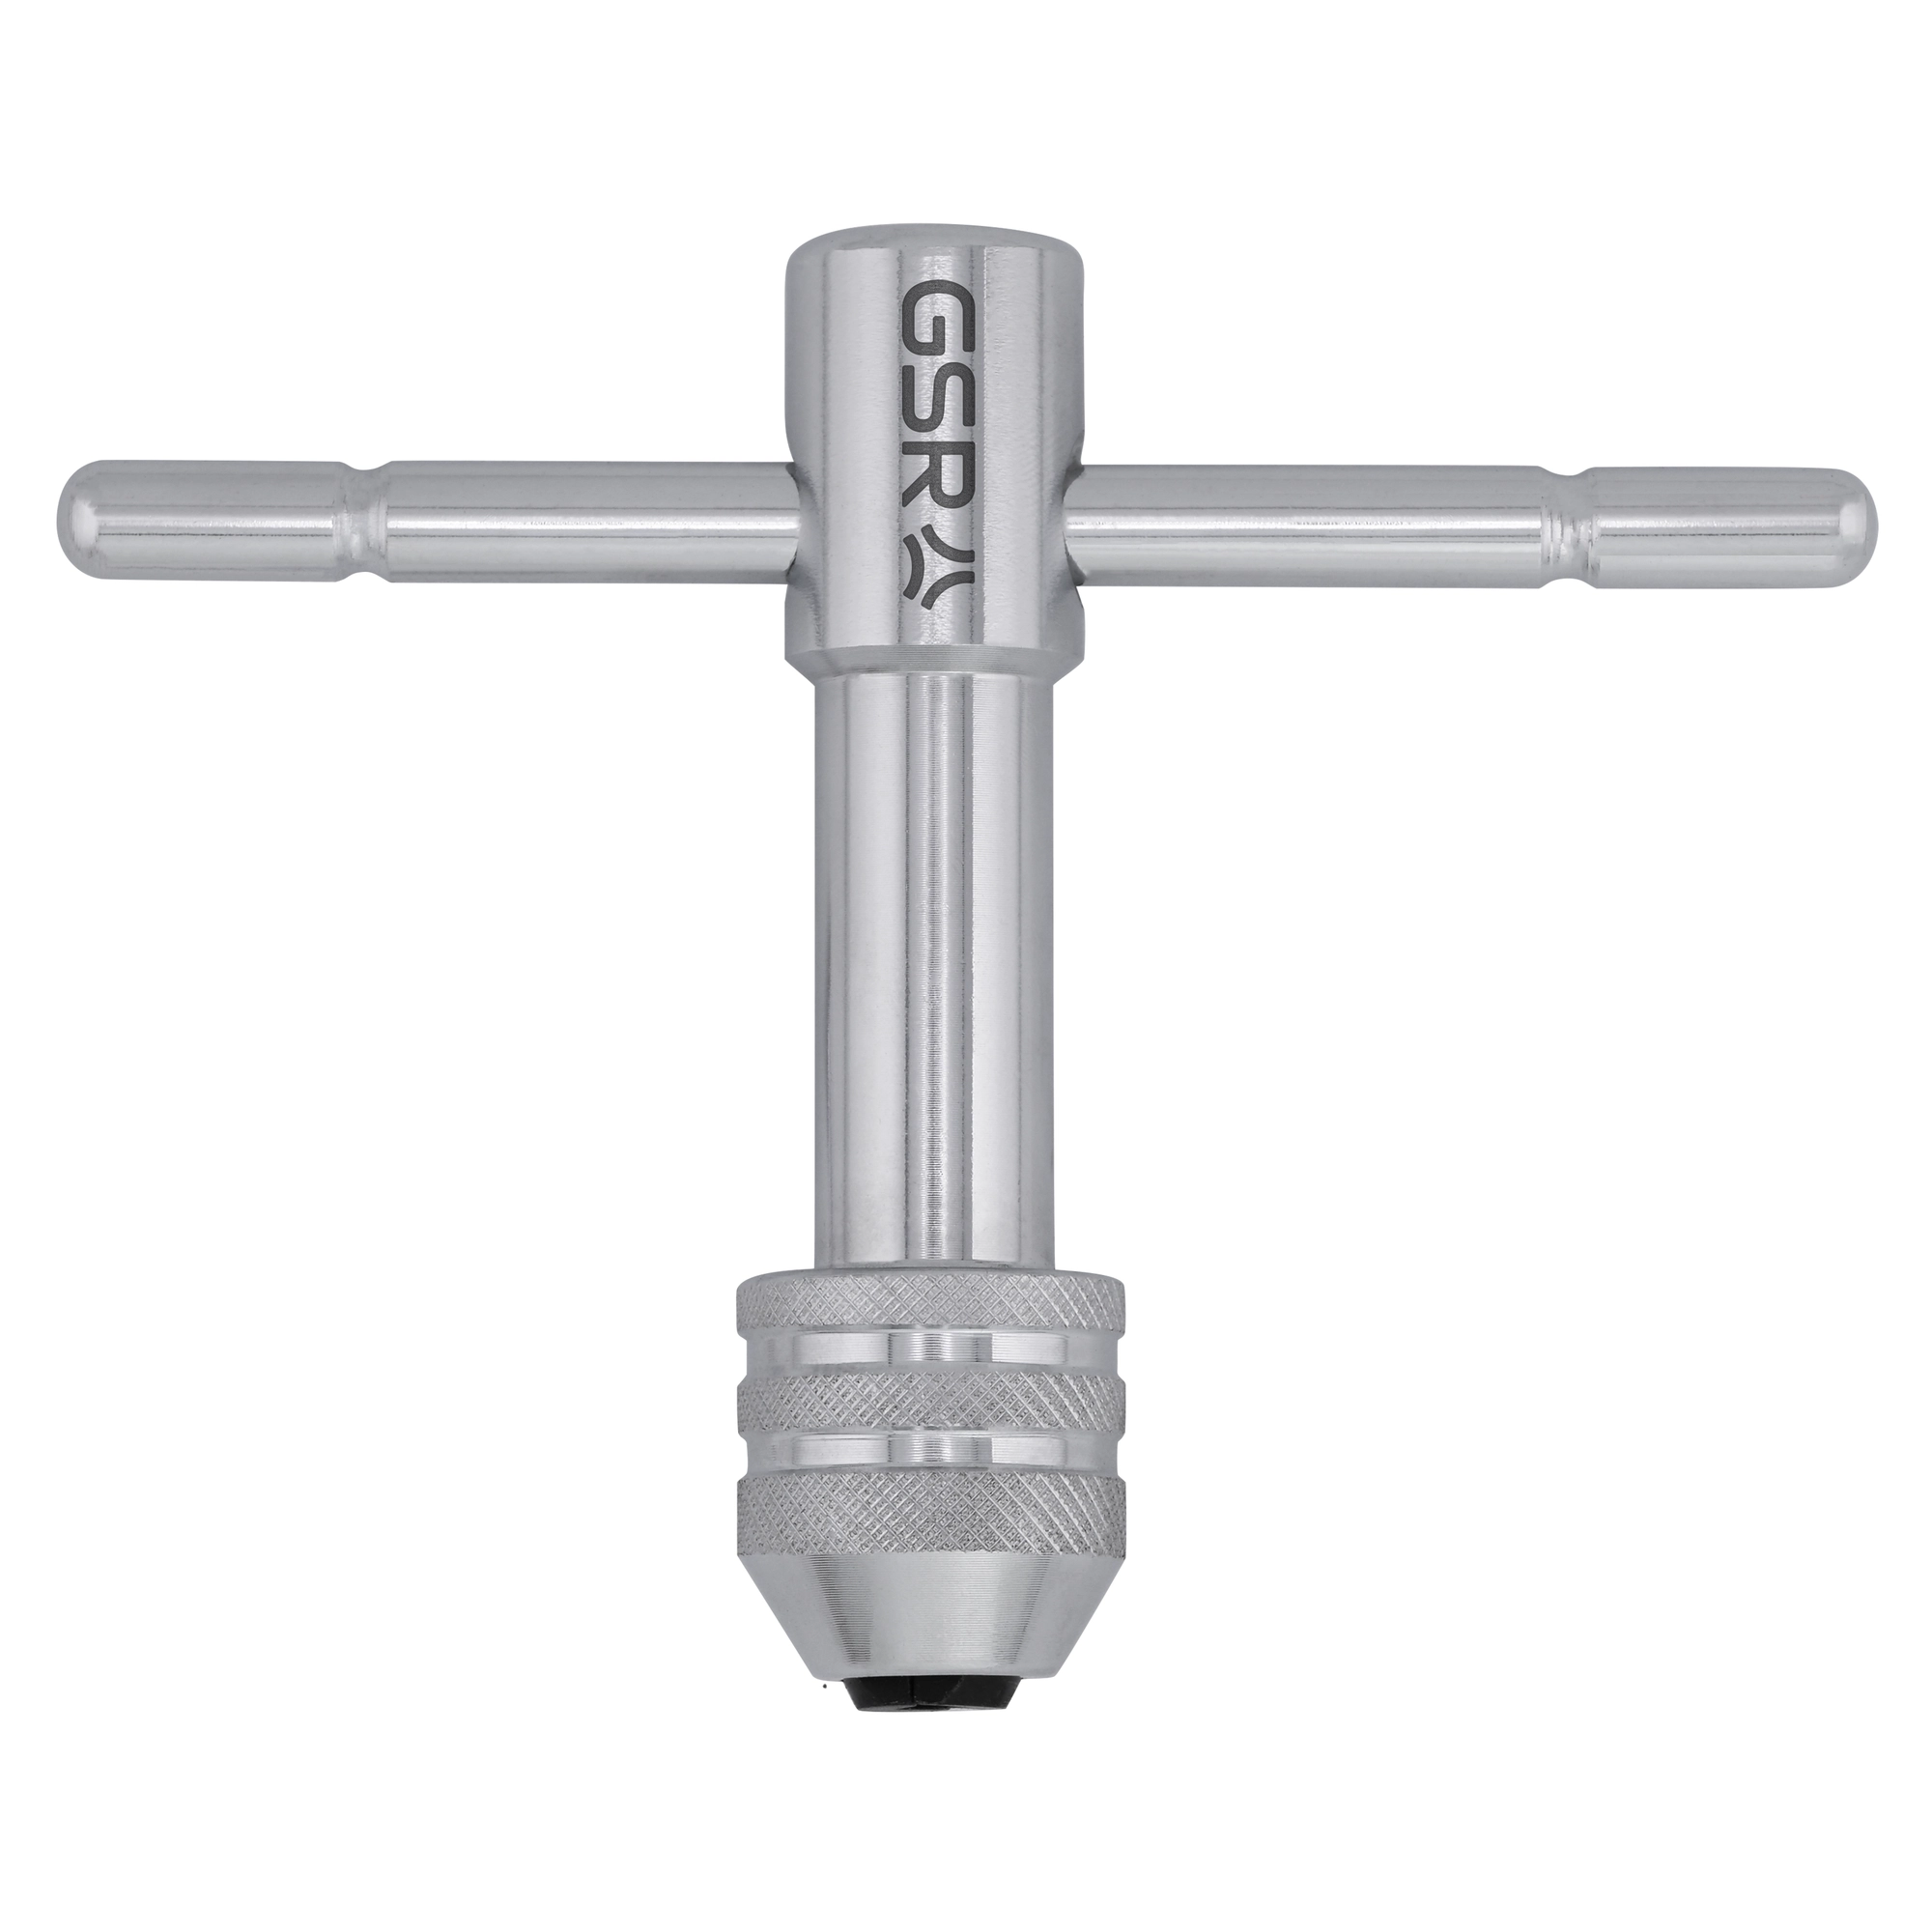
GSR Werkzeughalter ohne Ratsche Nr.3 M3 - M12

11,03€
inkl. MwSt., zzgl. Versand
Verfügbar / Zwischenverkauf vorbehalten
Lieferzeit (DE): 2-3 Werktage


Art.-Nr.: B00612290
EAN: 4014176408498

Unsere GSR Werkzeughalter sorgen für sicheren Halt beim Gewindeschneiden. Der Werkzeughalter ohne Ratsche Nr. 1.1/2 spannt Handgewindebohrer von M 3 bis M 12 sowie Schraubenausdreher, Gewindebohrerverlängerungen und Reibahlen mit einem Vierkant von 2,5 bis 8,0 mm. Der schlanke Halter mit verstellbarem, verchromtem Quergriff eignet sich für Gewinde von Hand, auch an engen Stellen. Wir haben unsere Werkzeughalter mit präzise aufeinander abgestimmten Bauteilen und entgrateten Kanten weiterentwickelt, damit sie angenehm und sicher in der Handhabung sind. Wie alle GSR Werkzeughalter ist er mit gerändelter Feststellmutter für einfaches Festschrauben ausgestattet. Die Oberfläche der Spannbacken ist brüniert.

Technische Daten:

ArtikelnummerB00612290
EAN4014176408498
BezeichnungGSR Werkzeughalter ohne Ratsche Nr. 1.1/2 M 3 – M 12
GrößeNr. 1.1/2
GewindegrößenM 3 – M 12
Spannbereich Vierkant2,5 – 8,0 mm
Gesamtlänge110 mm
SpannbackenBrüniert
FeststellmutterGerändelt, von Hand festziehbar
HaltegriffVerstellbar, verchromt, 3 Fixierrillen
HerstellerGSR
GrößeGewindeVierkantLängeArt.-Nr.
Mit Ratsche
Nr. 1M 3 – M 102,5 – 5,5 mm85 mmB00612020
Nr. 2M 5 – M 124,5 – 8,0 mm100 mmB00612030
Nr. 3M 13 – M 208,5 – 12,5 mm116 mmB00612060
Nr. 10M 3 – M 102,5 – 5,5 mm250 mmB00614020
Nr. 20M 5 – M 124,5 – 8,0 mm300 mmB00614030
Mit Ratsche und Zentrierauge
Nr. 1M 3 – M 102,5 – 5,5 mm85 mmB00612120
Nr. 2M 5 – M 124,5 – 8,0 mm110 mmB00612130
Nr. 3M 13 – M 208,5 – 12,5 mm116 mmB00612160
Nr. 10M 3 – M 102,5 – 5,5 mm250 mmB00614120
Nr. 20M 5 – M 124,5 – 8,0 mm300 mmB00614130
Ohne Ratsche
Nr. 1M 3 – M 102,5 – 5,5 mm85 mmB00612220
Nr. 1.1/2M 3 – M 122,5 – 8,0 mm110 mmB00612290 (dieser Artikel)
Nr. 2M 5 – M 124,5 – 8,0 mm100 mmB00612230

Wählen Sie den Werkzeughalter in drei Schritten:

  1. Größe nach dem Vierkant am Werkzeugschaft:
    • Nr. 1 und Nr. 10: Vierkant 2,5 – 5,5 mm, M 3 – M 10
    • Nr. 1.1/2 (ohne Ratsche): Vierkant 2,5 – 8,0 mm, M 3 – M 12
    • Nr. 2 und Nr. 20: Vierkant 4,5 – 8,0 mm, M 5 – M 12
    • Nr. 3 (mit Ratsche): Vierkant 8,5 – 12,5 mm, M 13 – M 20
  2. Ausführung
    • Mit Ratsche: kein Umgreifen, auch bei wenig Platz
    • Mit Ratsche und Zentrierauge: zusätzlich zeigt eine Libelle im Kopf an, ob der Gewindebohrer senkrecht steht
    • Ohne Ratsche: schlank und einfach
  3. Länge: Standard 85 bis 116 mm. Für tiefe Bohrungen die lange Ausführung Nr. 10 (250 mm) oder Nr. 20 (300 mm).

Der Werkzeughalter spannt alle Werkzeuge mit einem Vierkant von 2,5 bis 8,0 mm:

Die Gewindegrößen sind Richtwerte für Handgewindebohrer. Gewindebohrer anderer Normen haben teils andere Vierkantmaße. Messen Sie im Zweifel den Vierkant nach.

  • Gewinde von Hand schneiden, in Durchgangs- und Sacklöchern
  • Arbeiten an engen Stellen: schlanker Halter, Quergriff verstellbar
  • Beschädigte oder lackierte Gewinde nachschneiden
  • Abgebrochene Schrauben mit einem Schraubenausdreher herausdrehen
  • Schlank und einfach: ohne Ratsche, für Gewinde von Hand
  • Ein Halter für alle Vierkante von 2,5 bis 8,0 mm (M 3 – M 12)
  • Quergriff verstellbar, verchromt, mit 3 Fixierrillen
  • Gerändelte Feststellmutter für einfaches Festschrauben
  • Brünierte Spannbacken
  • Präzise aufeinander abgestimmte Bauteile und entgratete Kanten für eine sichere Handhabung
  • Engineered in Remscheid
  • Kernloch nach der Kernlochtabelle bohren und leicht ansenken
  • Gewindebohrer gerade zur Bohrung ansetzen, die ersten Umdrehungen ohne seitlichen Druck
  • Schneidmittel verwenden, vor allem bei Stahl und Edelstahl
  • In Sacklöchern und bei zähem Material zwischendurch kurz zurückdrehen, damit die Späne brechen
  • Feststellmutter fest anziehen, damit das Werkzeug nicht rutscht

Passendes Zubehör:

Weitere Informationen:

0
(
basierend auf 0
Bewertungen)

ANDERE KUNDEN INTERESSIERTEN SICH FÜR

GSR Maschinen-Gewindebohrer Metrisch Form C Rechtsspirale 35 Grad  C/RSP35° DIN 376 Ueberlaufschaft HSSE 02015

Maschinengewindebohrer M27 DIN 376 C/RSP35° HSSE

96,26 €

inkl. MwSt. zzgl. Versandkosten
Einschnitt-Gewindebohrer Fertigschneider M Metrisch mit abgesetzter Zentrierspitze 00104

Miniatur EGB DIN 352 HSS-G M 1 Fertigschneider

5,78 €

inkl. MwSt. zzgl. Versandkosten
Einschnitt-Gewindebohrer Fertigschneider Unified National Coarse UNC 00164

EGB DIN 2184-2 HSS-G UNC 7/16 Fertigschneider

12,63 €

inkl. MwSt. zzgl. Versandkosten
GSR Maschinengewindebohrer metrischfein Form C/RSP 35° Grad Rechtsspirale DIN 374 Ueberlaufschaft HSSE 02228

Maschinengewindebohrer M33x2,0, DIN 374, Form C RSP 35°, HSSE-G

242,61 €

inkl. MwSt. zzgl. Versandkosten